
Revisão técnica: Thiago Moreira — Gerente de Produto | Engenharia — Groupwork
Identificar onde a linha perde material, estabilidade ou capacidade produtiva é o primeiro passo para melhorar seu desempenho. Variações de espessura, instabilidade do balão e refugo precisam ser avaliados com dados do processo. Este artigo apresenta um caminho de diagnóstico para filmes de polietileno resfriados a ar, com observações para estruturas coextrudadas. Conforme a causa, a solução pode envolver matéria-prima, manutenção, ajustes de processo, automação ou modernização da linha.
Por que iniciar pelo diagnóstico
Um diagnóstico bem conduzido ajuda a direcionar os ajustes e o investimento para a origem da perda. O mesmo defeito pode estar ligado à alimentação, à plastificação, à distribuição do fundido, ao resfriamento, ao puxamento ou ao bobinamento. Por isso, observar a bobina é apenas o começo: as medições devem indicar onde o desvio surge e com quais variáveis está relacionado.
Registre a condição inicial da linha e os critérios de aceitação do produto. Esses dados serão a referência para avaliar o resultado de cada intervenção.
Quais dados ajudam a orientar as melhorias
Organize os dados por produto e condição de produção, incluindo formulação, estrutura de camadas, largura, espessura e lote. Acompanhe situações representativas da rotina, das partidas e das trocas. O período necessário depende da operação e dos problemas investigados. Comece pelos seguintes indicadores:
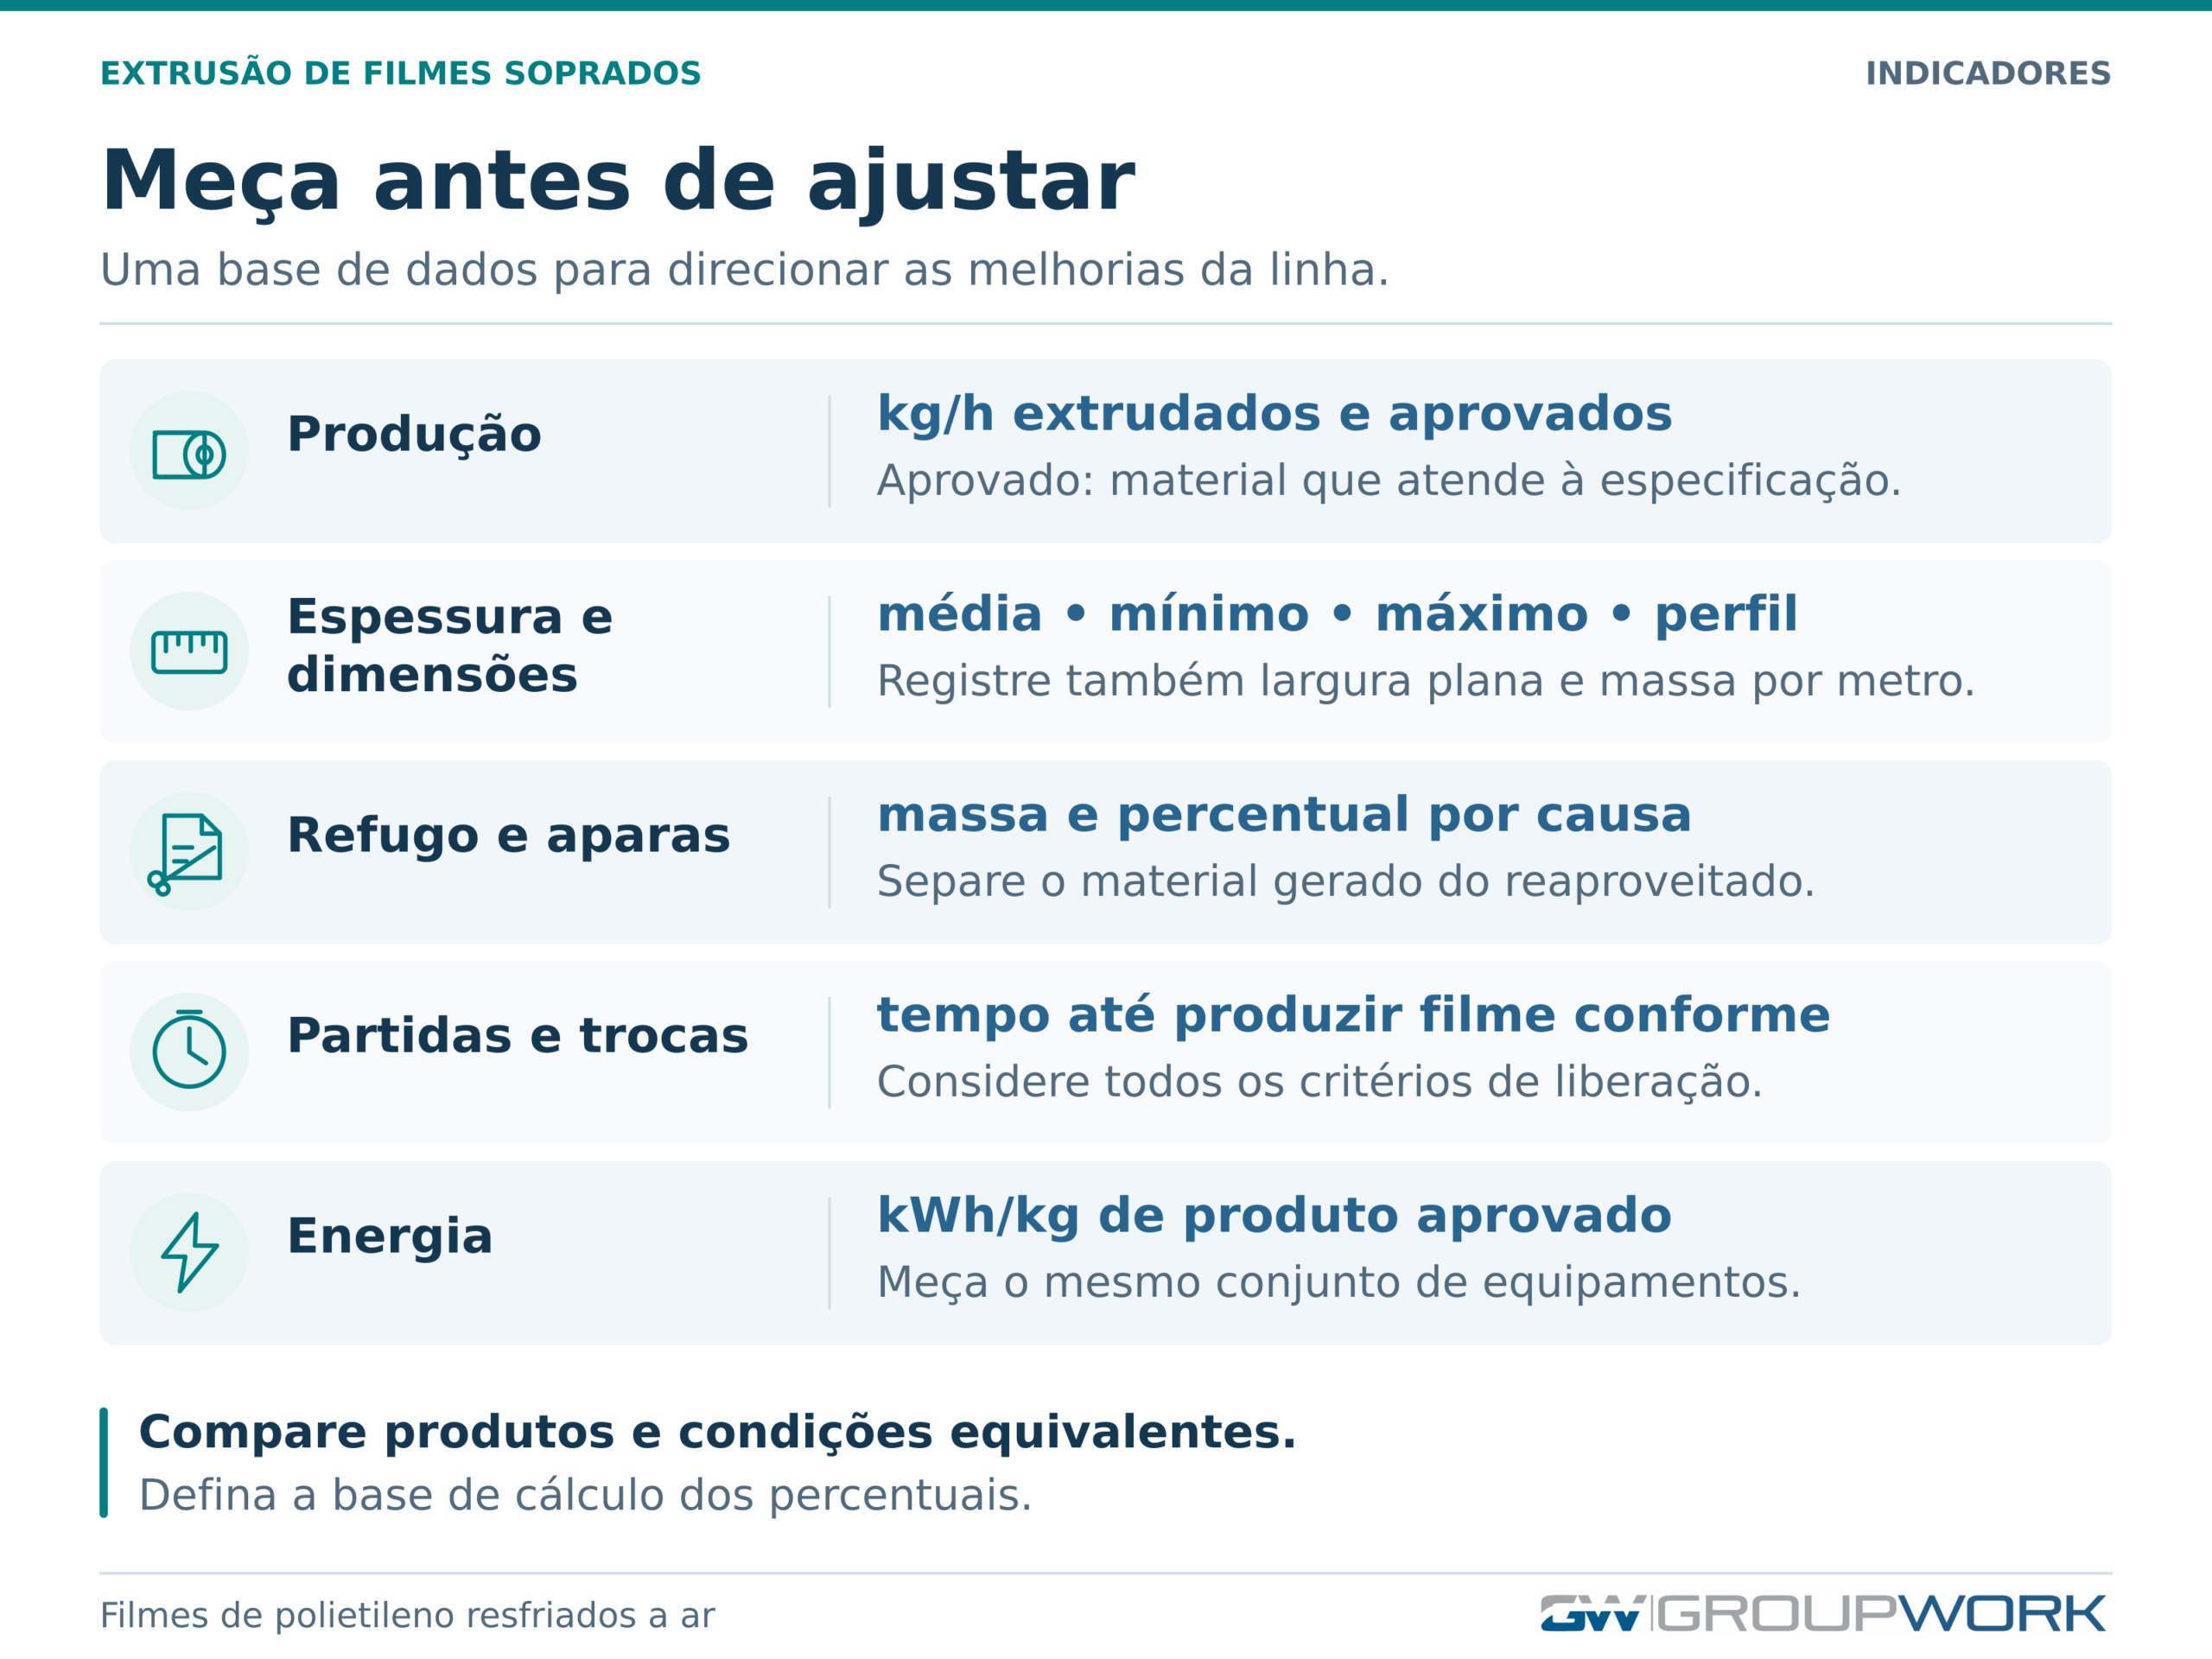
Analise esses indicadores junto com pressão e temperatura do fundido, rotação e carga das extrusoras, velocidade efetiva do puxador, ajustes de resfriamento e ocorrências da linha. Para saber se uma mudança trouxe resultado, compare condições equivalentes e registre as diferenças relevantes.
Como investigar a variação de espessura
Observe onde a espessura varia: ao redor da circunferência do balão, no perfil transversal, ou ao longo do comprimento do filme, na direção de máquina. Essa distinção ajuda a orientar a análise, mas não identifica sozinha a causa. Em linhas com rotação ou oscilação, uma faixa mais espessa que muda de posição pode aparecer como variação ao longo do tempo em um ponto fixo de medição.
Variação circunferencial ou transversal
- Verifique a uniformidade térmica do cabeçote e a homogeneidade do fundido.
- Inspecione distribuição do fluxo, limpeza e condição dos lábios, centralização e uniformidade da abertura anular da matriz.
- Confira centralização, limpeza e distribuição do ar no anel de resfriamento.
- Investigue correntes de ar externas e interferências no posicionamento e na estabilidade do balão.
O controle automático complementa os ajustes de processo e a manutenção. Corrija as causas identificadas antes de atribuir a solução ao controle por zonas: sua atuação tem limites e não substitui a recuperação de componentes danificados ou a eliminação de contaminação.
Variação longitudinal
A espessura média depende da quantidade de material extrudado por unidade de tempo, da velocidade efetiva do filme, do perímetro do tubo e da densidade do filme sólido. Por isso, manter a mesma massa por metro não assegura a mesma espessura quando a largura ou a composição muda. Verifique:
- Oscilações de alimentação e de vazão, formação de pontes no material, condições de plastificação e variações de pressão.
- Calibração e regularidade da dosagem. Na alimentação volumétrica, considere a densidade aparente do material; o princípio volumétrico, por si só, não comprova imprecisão.
- Mudanças de formulação, lote, proporção de material recuperado e características reológicas da matéria-prima, como seu comportamento de escoamento.
- Oscilações na velocidade efetiva do puxador, escorregamento, variações de largura e de tensão do filme.
Como relacionar produção e espessura média
O balanço de massa ajuda a relacionar a produção com a espessura média do filme. Em coextrusão, use a densidade efetiva do filme sólido, definida como a massa total dividida pelo volume total do filme, ou faça o balanço separadamente por camada. O cálculo da média não substitui a medição do perfil: uma faixa fina pode ser compensada por outra grossa sem alterar a média. Durante mudanças de condição, a alimentação medida na entrada da extrusora não representa instantaneamente a vazão na matriz.
Como os recursos de controle apoiam o processo
Controle automático do perfil transversal
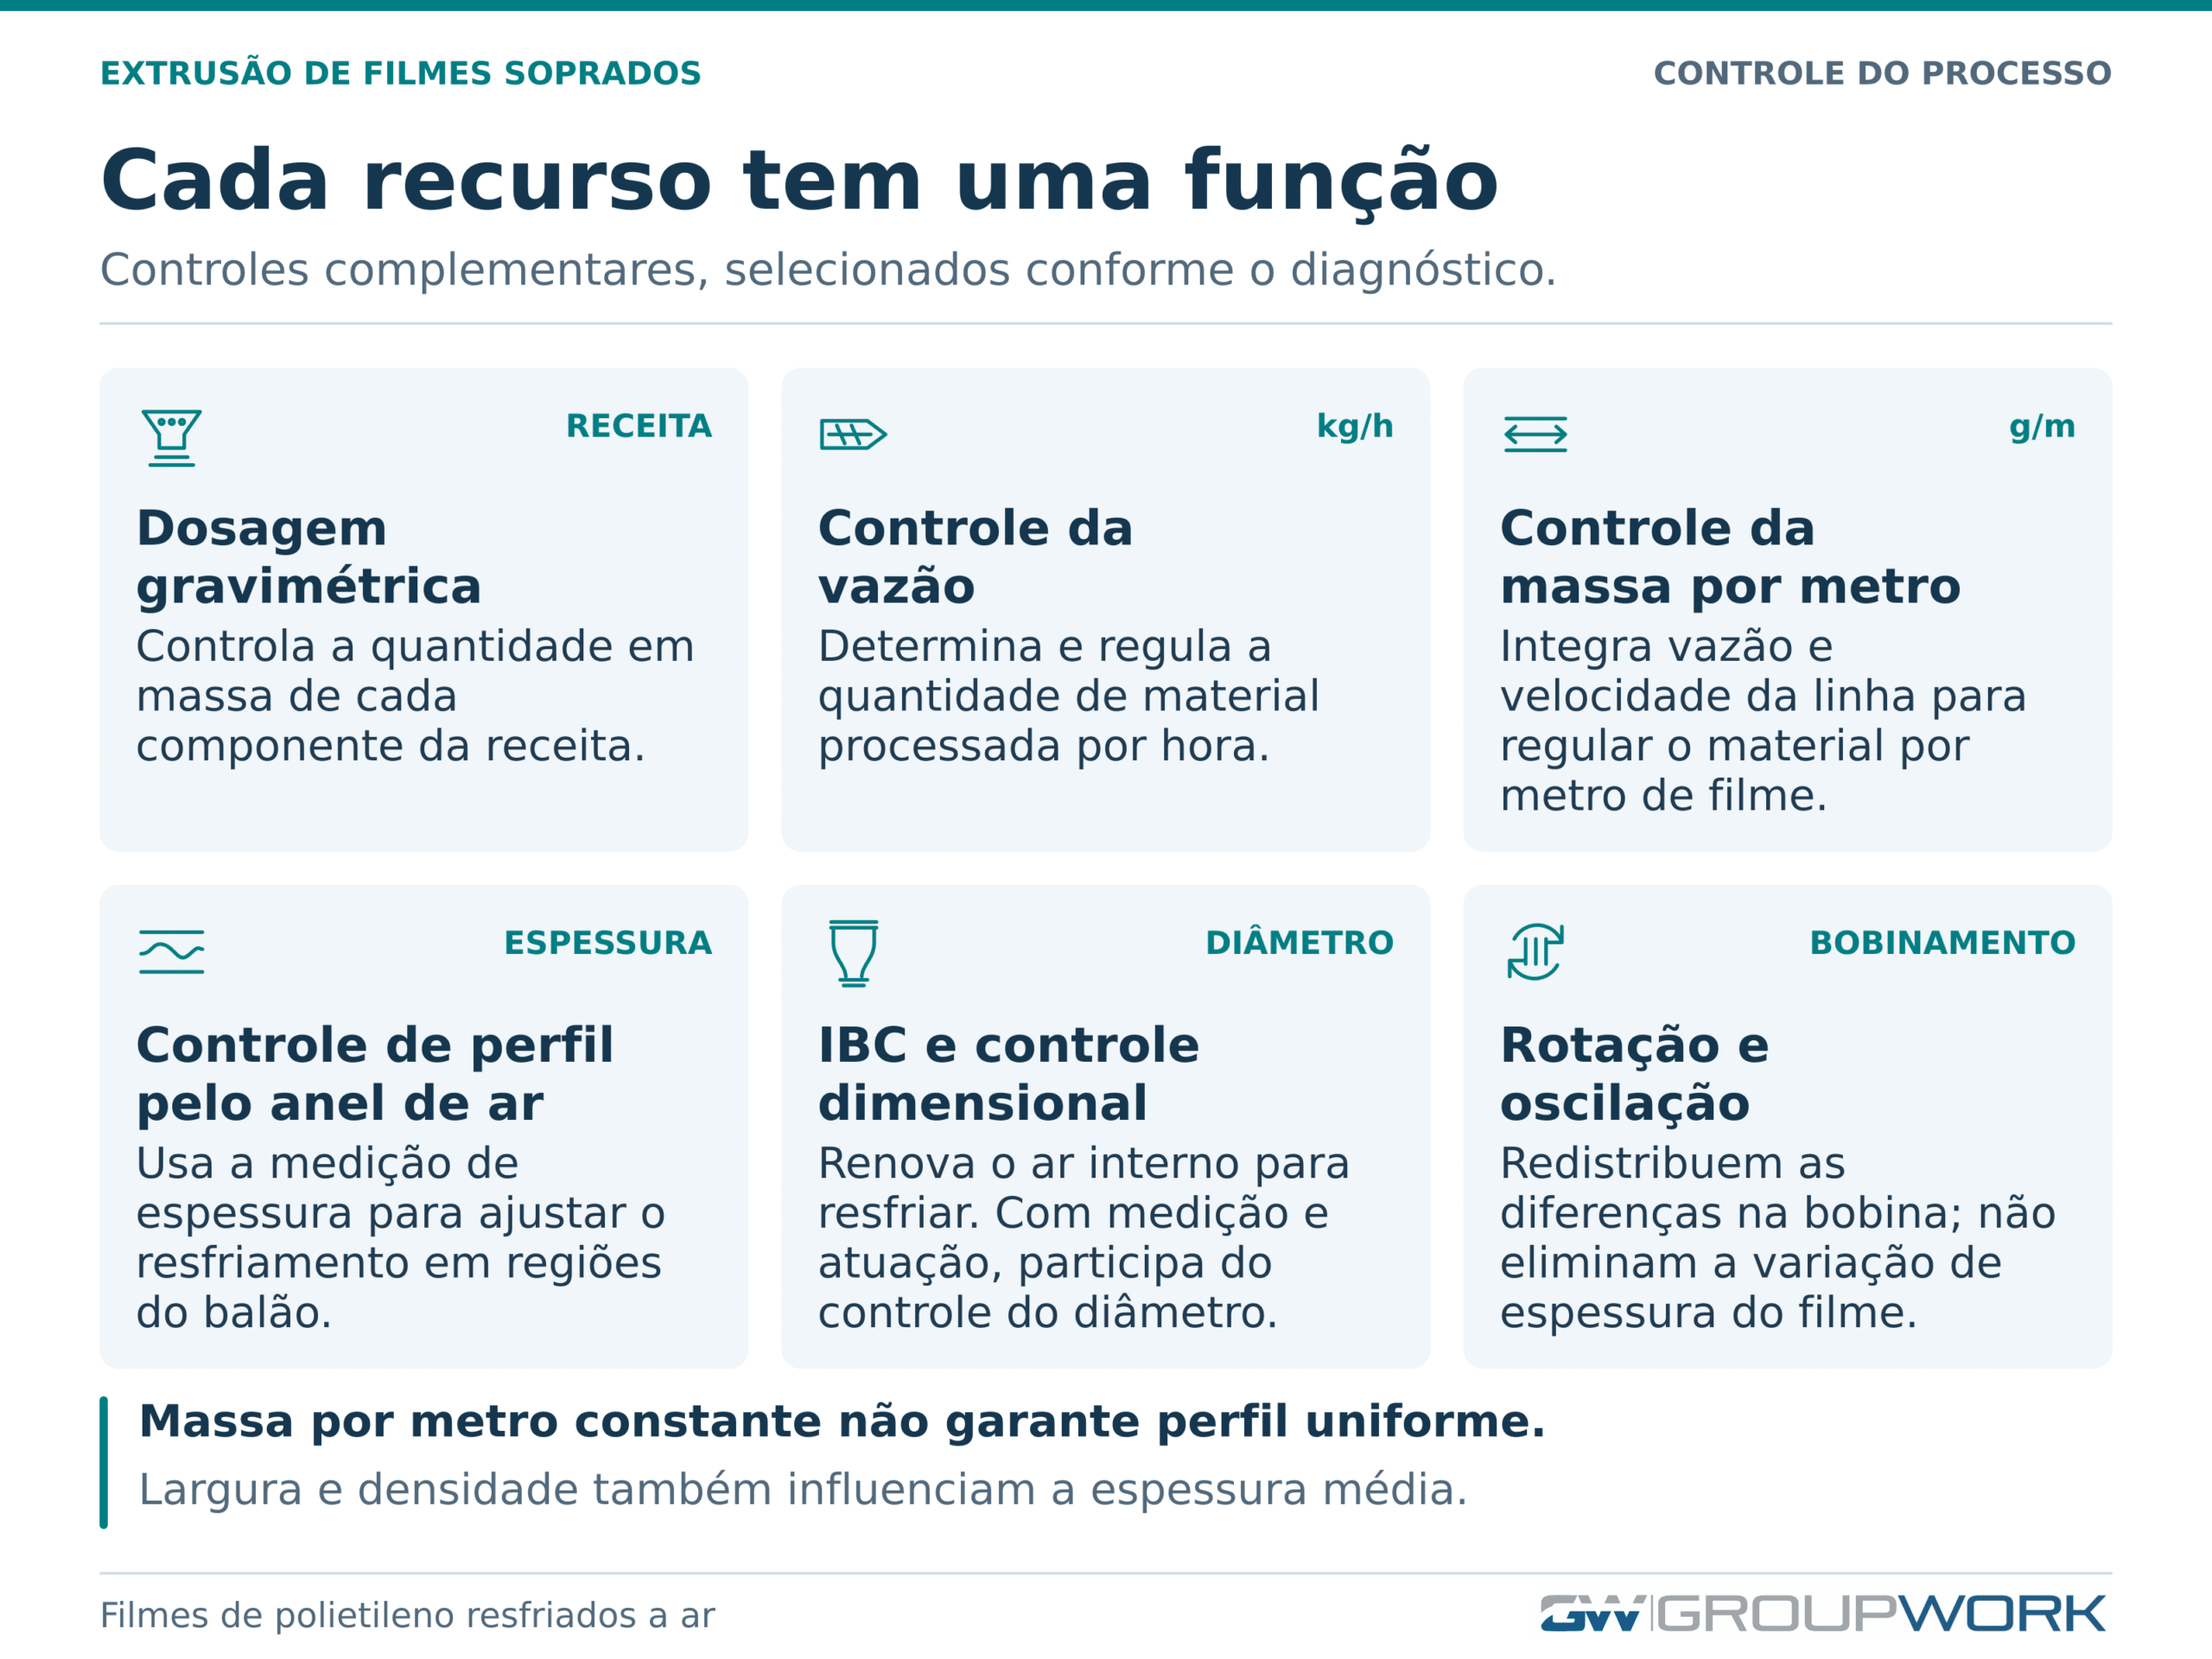
O controle automático do perfil busca tornar a espessura mais uniforme ao redor do balão. O sistema usa a medição para identificar os desvios e ajustar o resfriamento nas regiões correspondentes, modificando o estiramento do filme ainda deformável. No princípio descrito para o PRO-CON, resfriar mais diretamente uma região inicialmente fina reduz sua deformação e aumenta sua espessura. A resposta depende do projeto do anel e das condições de processamento; esse princípio não é uma regra universal para qualquer ajuste global de ar.
- Aquecimento setorial do ar: resistências modificam a temperatura do ar em determinadas regiões e, assim, a remoção local de calor. Isso é diferente de modular mecanicamente a vazão. A expressão “parafusos térmicos” não identifica, sozinha, a arquitetura nem a variável efetivamente manipulada.
- Modulação da vazão de ar: atuadores alteram a distribuição local do fluxo. No PRO-CON F-Type, a Plast-Control descreve um elemento flexível que atua na saída do lábio secundário. A resposta e a faixa de correção dependem da configuração e do processo. Estrias de outras origens precisam ser investigadas e corrigidas conforme sua causa.
Controle gravimétrico da receita e da produção
A gravimetria oferece controle sobre a receita e, quando integrada à linha, sobre a massa de material por metro de filme. Na dosagem, a pesagem controla a quantidade de cada componente. No controle da extrusora, permite determinar e regular a vazão em kg/h. Com a informação da velocidade da linha, o sistema também pode controlar a massa por metro. O PRO-GRAV é um exemplo de sistema integrado. A medição do perfil e a correção das instabilidades mecânicas ou do balão continuam fazendo parte do controle do processo.
O papel da rotação e da oscilação no bobinamento
A rotação ou oscilação da matriz ou do conjunto de puxamento, conforme o projeto da linha, distribui as diferenças residuais de espessura pela largura da bobina e reduz seu acúmulo em faixas fixas. Isso melhora a distribuição no bobinamento, mas não elimina, por si só, a variação de espessura existente no filme. O controle de perfil precisa considerar o deslocamento entre o ponto medido e a zona de atuação.
Como investigar a instabilidade do balão
O diagnóstico deve considerar a interação entre vazão e temperatura do fundido, resistência do fundido à deformação, expansão, puxamento e resfriamento. Entre os fatores a verificar estão distribuição e velocidade do ar, correntes externas, vazamentos, funcionamento do IBC quando instalado, razão de sopro e ajuste da gaiola de estabilização.
Oscilações de diâmetro, movimento lateral e variações da linha de névoa são sinais úteis. Rugas na bobina também podem surgir no colapso do tubo, no transporte e no bobinamento; não comprovam isoladamente instabilidade do balão.
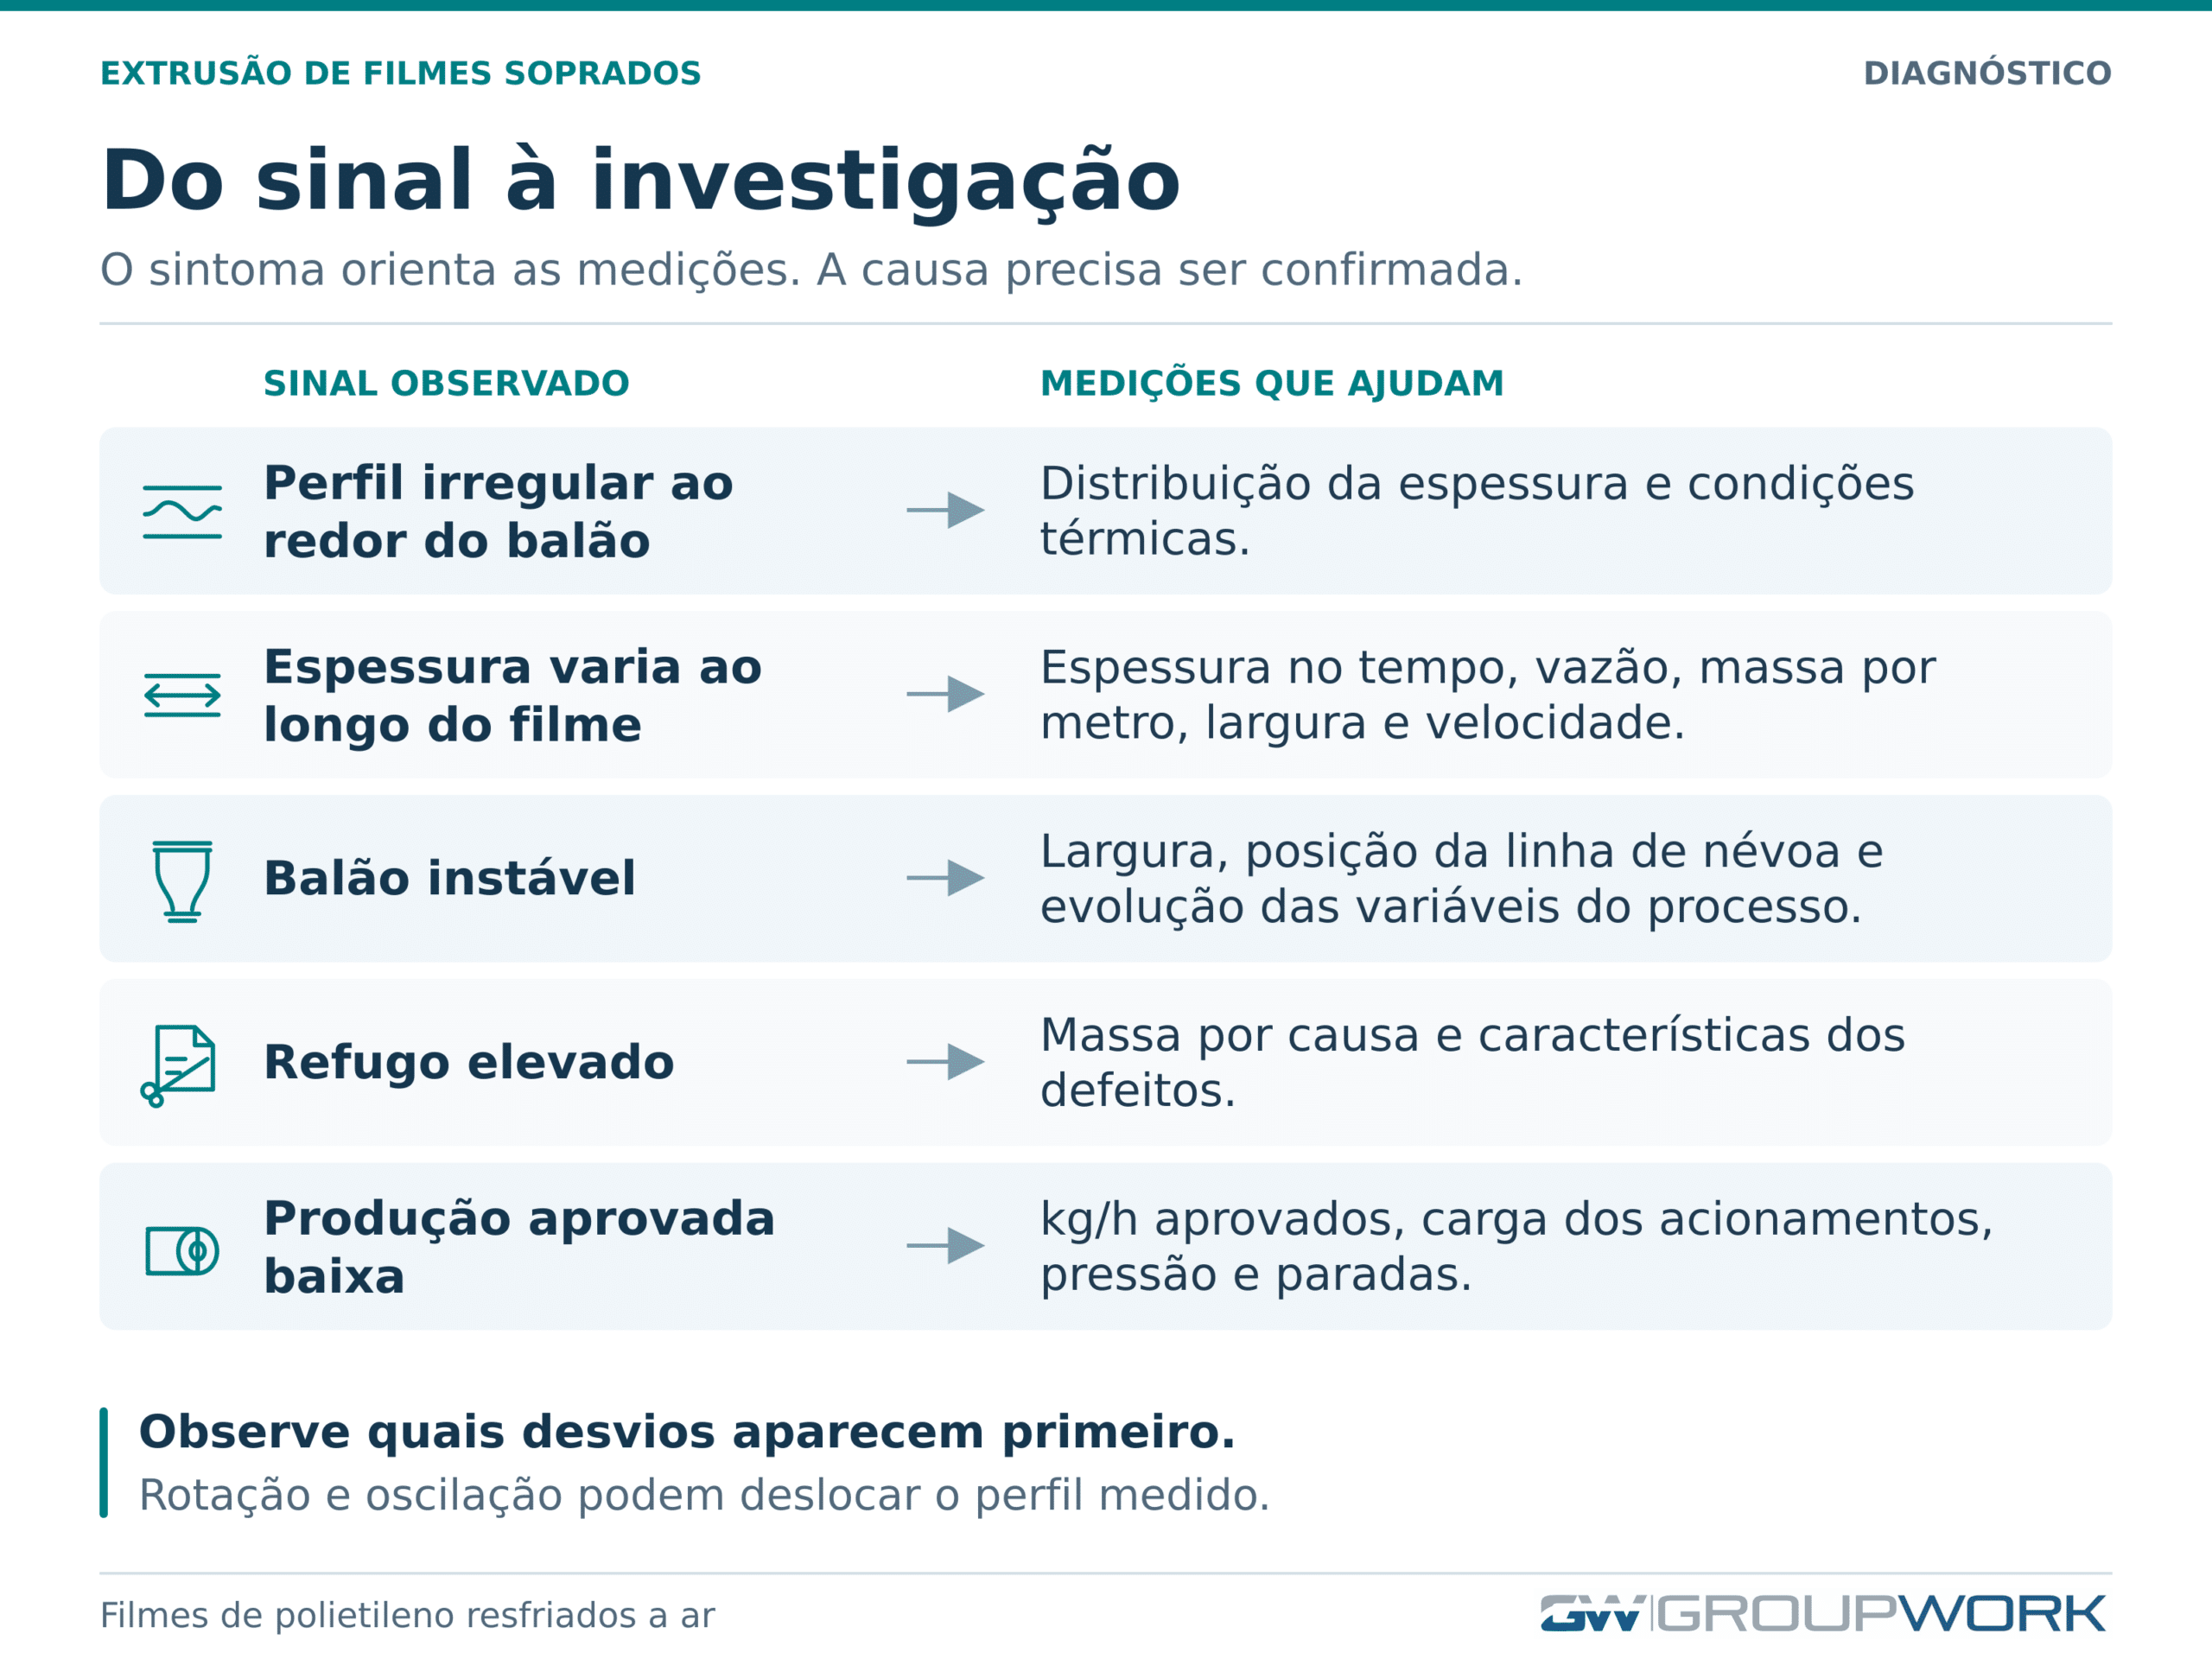
Observe a evolução da largura plana, do perfil de espessura, da posição da linha de névoa, da pressão e temperatura do fundido e da velocidade do puxador. Identifique quais desvios aparecem primeiro e como se relacionam.
O IBC, ou resfriamento interno do balão, renova o ar em seu interior para remover calor. Quando associado à medição e ao controle da entrada ou saída de ar, também participa do controle do diâmetro. O PRO-SONIC utiliza três sensores ultrassônicos e pode atuar sobre válvula ou ventiladores, conforme a configuração. A tolerância de largura precisa ser especificada para a aplicação; a presença do IBC, por si só, não define esse resultado.
Como reduzir o refugo e aproveitar melhor o material
Para reduzir o refugo, identifique em que etapa ele é gerado e verifique qual medida pode atuar sobre sua causa:
- Partidas e trocas: receitas e procedimentos padronizados, condições térmicas adequadas e controles integrados podem tornar a transição mais repetível. A liberação exige verificar as características aplicáveis ao produto, não apenas o primeiro perfil de espessura conforme.
- Refile: verifique estabilidade dimensional, posição do corte, geometria das bordas e requisitos do produto. Reduzir a oscilação de largura pode permitir uma margem menor, mas não elimina o refile exigido pelo processo.
- Géis, pontos e contaminação: pó, finos e fios de polímero gerados no transporte pneumático podem prejudicar a alimentação e contribuir para defeitos. Também é necessário investigar material não fundido, degradação e retenção de polímero na extrusora ou no cabeçote. Limpeza e filtragem devem ser selecionadas conforme a origem do problema.
- Detecção de desvios: medição de espessura e largura, inspeção de defeitos e ensaios de qualidade cumprem funções diferentes. O instrumento precisa ser adequado ao defeito que se pretende detectar.
Aparas limpas e segregadas podem voltar ao processo quando sua composição, seu histórico de processamento e a especificação do produto permitem. A proporção de retorno deve ser validada; estruturas multicamada, materiais impressos, contaminados ou degradados exigem avaliação específica. Sistemas dedicados de reciclagem e de retorno de aparas em linha, como os presentes no catálogo Cheng Heng, são alternativas a avaliar conforme o material e a aplicação. A presença do equipamento não torna qualquer refugo apto a retornar ao mesmo filme.
Como avaliar oportunidades de aumentar a produção
Ampliar o resfriamento pode ser uma oportunidade de aumentar a produção aprovada quando a remoção de calor é o fator limitante e o restante da linha comporta a nova condição. O PRO-CON DUO II é descrito pelo fabricante como um conjunto de dois anéis de resfriamento; essa construção não deve ser confundida com um único anel de duplo lábio. O ganho de uma modernização deve ser medido na aplicação.
Antes de definir o investimento, verifique alimentação, capacidade de plastificação, pressão, temperatura do fundido, carga dos acionamentos, resfriamento, puxamento e bobinamento. Um limite associado à rosca, ao cilindro ou ao motor pode exigir manutenção ou redimensionamento de componentes, não necessariamente uma linha nova. A viabilidade depende do dimensionamento e da integração do conjunto.
Do sintoma à ação corretiva
| Sintoma | Hipóteses a investigar | Medições úteis | Ação condicionada ao diagnóstico |
|---|---|---|---|
| Perfil circunferencial irregular | Fluxo do fundido, matriz, resfriamento | Perfil de espessura e condição térmica | Corrigir a causa e avaliar controle por zonas |
| Variação longitudinal | Vazão, largura, puxamento, deslocamento do perfil | kg/h, massa por metro, largura e velocidade | Estabilizar a variável causadora e integrar controles |
| Balão instável | Equilíbrio térmico e aerodinâmico, IBC, guiamento | Largura, linha de névoa, espessura e tendências | Corrigir a instabilidade identificada |
| Refugo elevado | Partida, troca, corte, degradação, contaminação | Massa por causa e caracterização dos defeitos | Atuar na origem e validar o retorno de material |
| Produção útil baixa | Limites de processo, equipamento ou qualidade | kg/h aprovados, carga, pressão e paradas | Tratar o limitante e verificar o conjunto |
Um roteiro para investigar perdas
- Defina o produto, os critérios de aceitação, os pontos de medição e uma condição de referência representativa.
- Separe perdas de qualidade, aparas de processo e indisponibilidade; registre causas e condições de ocorrência.
- Localize o desvio no tempo e na linha, considerando a direção da variação e os movimentos de rotação ou oscilação.
- Teste as hipóteses e corrija a causa identificada, respeitando os procedimentos e limites do equipamento.
- Registre os ajustes realizados e os resultados observados. Quando duas ou mais variáveis interagirem, organize os ensaios para distinguir o efeito de cada uma.
- Compare os resultados em condições equivalentes e confirme a manutenção das propriedades exigidas do filme.
Quando modernizar ou investir em uma linha nova
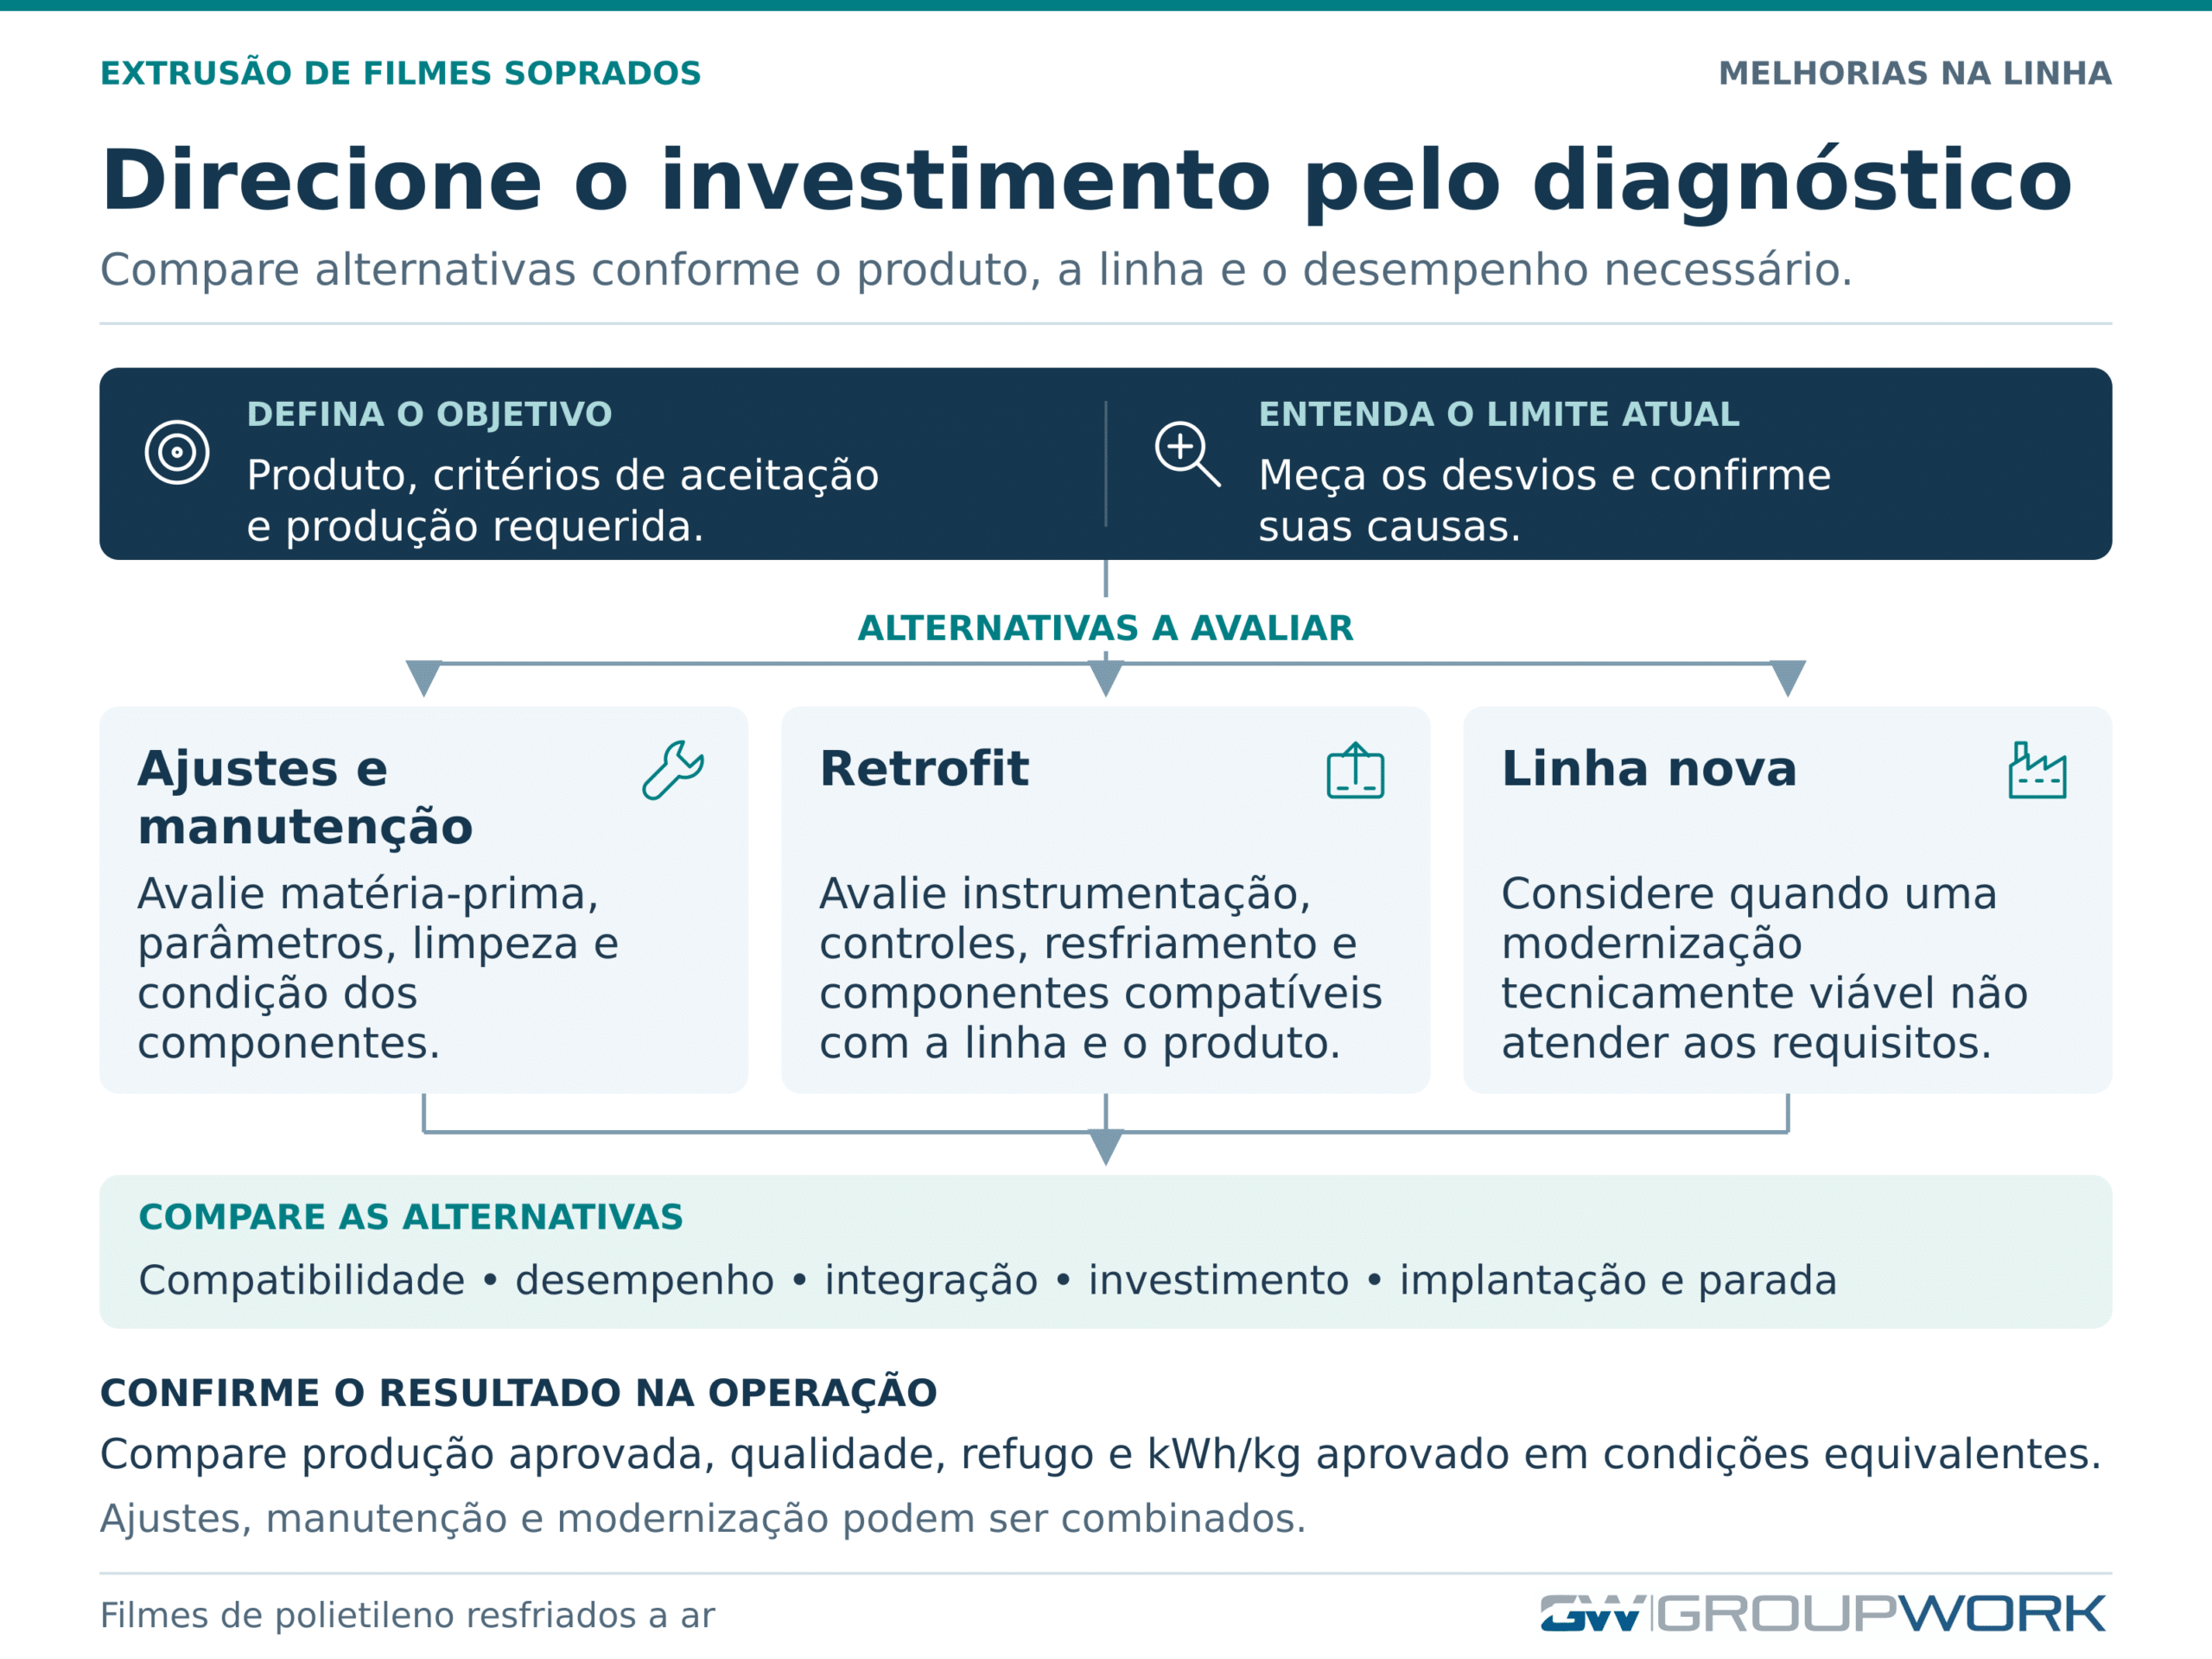
O retrofit, ou modernização da linha existente, pode incluir instrumentação, dosagem, controles, resfriamento e componentes mecânicos. Para direcionar o investimento, verifique a compatibilidade com a máquina e com os produtos, o desempenho necessário e a integração do conjunto. A comparação com uma linha nova deve considerar também o escopo e o tempo de implantação. Custos e duração da parada precisam ser avaliados para cada alternativa.
Uma linha nova passa a ser uma alternativa quando as características requeridas não podem ser atendidas por uma modernização tecnicamente viável. Número de camadas, processamento de materiais de barreira e integração de orientação na direção de máquina (MDO) precisam ser analisados em conjunto com a estrutura do filme. O catálogo Cheng Heng apresenta linhas multicamada e recursos de IBC, controle de espessura, reaproveitamento de aparas e MDO, conforme modelo e configuração.
Dúvidas frequentes
O que é a linha de névoa ou de congelamento?
Em filmes semicristalinos, como os de polietileno, é a região associada à solidificação e à cristalização do material. Sua visibilidade depende da resina e das condições de processamento. A altura da linha de névoa é a distância entre a saída da matriz e essa região; não deve ser confundida com a própria linha.
O que é razão de sopro?
A razão de sopro, ou BUR, é a relação entre o diâmetro do balão estabilizado e o diâmetro da matriz. Ela deve ser definida em conjunto com a formulação, o estiramento longitudinal, a geometria da linha, o resfriamento e as propriedades do filme. Não há uma faixa única adequada a todas as aplicações.
Qual a diferença entre dosagem volumétrica e gravimétrica?
A dosagem volumétrica fornece material com base no volume; a massa resultante depende da densidade aparente do material a granel. A gravimétrica utiliza pesagem para controlar a quantidade em massa. Manter as proporções programadas não neutraliza diferenças reológicas ou de desempenho entre matérias-primas.
O IBC é obrigatório?
Não. Sua adoção depende da configuração e do objetivo de produção. Resfriamento interno e controle dimensional são funções relacionadas, mas a precisão de largura depende também da medição, dos atuadores, da integração e da estabilidade do processo.
Como estimar a parada para um retrofit?
O prazo depende do escopo mecânico, elétrico e de automação, da preparação prévia, da montagem, da colocação em operação e dos testes de aceitação. O planejamento da intervenção deve definir essas etapas e a parada necessária.
Como avaliar os resultados da melhoria
Avaliar o resultado com dados permite verificar se a intervenção trouxe a melhoria esperada. Compare produção aprovada, perfil e média de espessura, largura, refugo e consumo específico de energia em condições equivalentes, junto com os ensaios relevantes para a aplicação. O desempenho de um equipamento precisa ser confirmado no conjunto formado por linha, matéria-prima e produto.
As referências a equipamentos identificam princípios de funcionamento e configurações documentadas. O desempenho de cada aplicação depende das condições de operação e dos critérios de aceitação definidos para o produto.
Para discutir alternativas de ajuste, automação ou modernização, reúna os dados da sua operação e converse com a equipe da Groupwork. Esses registros ajudam a relacionar cada solução ao problema que precisa ser resolvido e aos critérios de desempenho do seu produto.